Формовка толстолистового металла в 2026: цены — Завод
2026-09-08
- Почему цены на формовку толстого листа в 2026 году шокируют даже опытных закупщиков
- Технологический разрыв: чем мы гнем металл в условиях санкций
- Региональная специфика: Москва, Урал или локальный цех?
- Практический гид: как снизить стоимость формовки без потери качества
- Альтернативный вектор: Китай как источник стабильности и качества
- Прогноз: что ждет рынок формовки во второй половине 2026 года
Если вы ищете актуальные расценки на формовку толстолистового металла в 2026 году, чтобы понять, стоит ли заключать контракт с заводом прямо сейчас или лучше подождать до осени, то эта статья написана специально для вас. Мы не будем пересказывать учебники по сопромату. Рынок изменился до неузнаваемости за последние полгода, и старые прайс-листы, которые вы найдете в кэше Яндекса, уже ничего не стоят. Честно говоря, ситуация с ценами на заводе выглядит пугающе нестабильной, но именно в этой турбулентности скрыты возможности для тех, кто понимает реальную физику процесса и экономику поставок.
Почему цены на формовку толстого листа в 2026 году шокируют даже опытных закупщиков
Давайте сразу снимем розовые очки. То, что происходит на металлургических комбинатах Урала и Сибири сегодня, сложно назвать обычным сезонным колебанием. Формовка толстолистового металла превратилась из рутинной операции в стратегическую лотерею. Почему? Потому что оборудование, которое еще пять лет назад считалось «золотым стандартом» европейского производства, сейчас либо простаивает без оригинальных запчастей, либо работает на пределе возможностей, пытаясь заменить собой отсутствующие мощности.
Вы могли заметить, что многие заводы вдруг начали массово рекламировать услуги гибки листов толщиной от 20 мм. Это не случайность. Это попытка заполнить простаивающие линии, пока крупные оборонные заказы перераспределяются между гигантами. Но вот в чем загвоздка: качество этой самой формовки часто хромает. Я лично видел детали, где радиус гиба «плавал» на несколько миллиметров в пределах одной партии. Для строительного каркаса это может быть некритично, а вот для ответственного узла тяжелой техники — катастрофа.
Цены растут не линейно. Они скачут. И если менеджер завода говорит вам фиксированную стоимость на квартал вперед, скорее всего, он либо лукавит, либо не знает реальной ситуации в цеху. Реальная стоимость складывается из трех компонентов, о которых редко пишут в брошюрах: стоимость самого металла (которая привязана к биржевым котировкам с лагом), энергозатраты (а зимнее электричество в промышленных зонах дорожает) и, самое главное, коэффициент износа инструмента.
Скрытые факторы, влияющие на итоговый чек
Многие заказчики совершают одну и ту же ошибку: они смотрят только на тариф за тонно-операцию. Это тупиковый путь. В 2026 году главный драйвер цены — это сложность геометрии и необходимость последующей правки. Толстый лист (особенно марки 09Г2С или более экзотические сплавы) обладает памятью формы. После гибки он стремится вернуться в исходное состояние. Чтобы удержать его в нужной конфигурации, завод вынужден применять методы перегиба или термической обработки. А это уже совсем другие деньги.
Кстати, о термике. Не все заводы имеют собственные печи для подогрева заготовок перед гибкой. А для листа толщиной свыше 40 мм холодная гибка зимой — это прямой путь к трещинам в зоне деформации. Если вам предлагают сделать такую работу дешево и «на холоде», бегите оттуда. Вы получите бомбу замедленного действия, которая лопнет при первой нагрузке.
Еще один момент, который часто упускают из виду — логистика внутри цеха. Перемещение многотонных плит требует мощных кранов и квалифицированных стропальщиков. Простой крана из-за поломки или отсутствия оператора мгновенно удорожает нормо-час работы пресса. Эти издержки заводы теперь смело перекладывают на плечи заказчика, маскируя их под «дополнительные технологические расходы».
Технологический разрыв: чем мы гнем металл в условиях санкций
Давайте поговорим о железе. Буквально. Парк листогибочных прессов в России претерпел тектонические сдвиги. Европейские бренды, которые доминировали в сегменте высокоточной формовки, официально ушли. Их место пытаются занять китайские аналоги и отечественные разработки, собранные из того, что было. Но есть нюанс: китайское оборудование часто рассчитано на другие стандарты стали и иные режимы эксплуатации.
Российский толстый лист в 2026 году стал… другим. Химический состав меняется, адаптируясь под доступное сырье. Это значит, что настройки пресса, которые работали идеально в 2024 году, сегодня могут дать брак. Операторам приходится действовать методом тыка, что снижает производительность. Заводы вынуждены закладывать повышенный процент брака в стоимость услуги. Обычно это 5-7%, но в периоды перехода на новые партии металла этот показатель может взлететь до 15%.
Интересно наблюдать за возрождением советских школ гидропривода. Старые добрые гидравлические прессы, которые считались устаревшими из-за низкой скорости, сейчас переживают ренессанс. Они медленнее, да, но они «всеядны» и ремонтопригодны силами местных механиков. Для формовки толстолистового металла, где скорость не так важна, как усилие и надежность, это оказалось спасением. Однако точность позиционирования заднего упора на таких машинах часто оставляет желать лучшего, требуя ручной доводки детали.
А что насчет программного обеспечения? Вот здесь настоящая боль. Лицензии на западный софт для расчета разверток и управления станками истекли или заблокированы. Пиратские версии? Рискованно. Сбой в программе на толстом листе — это не просто испорченная деталь, это потенциальная авария с травмами и повреждением дорогостоящего пуансона. Многие заводы переходят на открытые решения или пишут свой код, но уровень автоматизации неизбежно падает. Человек снова становится главным звеном в цепочке, а человеческий фактор непредсказуем.
Сравнение технологий формовки: что реально работает в 2026
Чтобы вы не запутались в терминах, которые используют менеджеры по продажам, пытаясь обосновать высокую цену, я составил небольшую сравнительную таблицу. Она основана на реальных данных с нескольких крупных производственных площадок в Челябинской и Свердловской областях.
| Тип оборудования | Макс. толщина листа (мм) | Стоимость нормо-часа (руб.) | Риски и особенности | |
|---|---|---|---|---|
| Электрические сервопрессы (Китай/Сборка РФ) | до 25 | ±0.1 | Высокая | Чувствительны к качеству сети, дорогие запчасти, риск блокировки ПО |
| Гидравлические прессы (СССР/Модернизация) | до 60+ | ±0.5 – 1.0 | Средняя | Низкая скорость, зависимость от квалификации оператора, надежная механика |
| Вальцы трехвалковые (Отечественные) | до 80 | ±1.0 – 2.0 | Низкая | Идеальны для цилиндров, но плохи для сложных угловых форм, высокий процент овальности |
| Прессы с ЧПУ (Остатки Европы) | до 40 | ±0.05 | Очень высокая | Дефицит запчастей, работа «на износ», используются только для спецзаказов |
Как видите, идеального варианта нет. Приходится выбирать между скоростью и точностью или между надежностью и стоимостью. Если ваш проект требует ювелирной точности на толстом металле, готовьтесь платить премию за ручную работу и контроль качества. Если же нужна просто «форма», то старые гидравлические монстры справятся дешевле, но потребуют больше времени на пригонку.
Региональная специфика: Москва, Урал или локальный цех?
География имеет значение. В России расстояние — это всегда деньги, особенно когда речь идет о транспортировке многотонных металлических конструкций. Логистика съедает до 30% бюджета проекта. Поэтому вопрос «где заказать формовку» часто важнее вопроса «сколько стоит сама операция».
Московские заводы предлагают высокий сервис и соблюдение сроков (почти всегда). Но их арендные ставки и зарплаты рабочим диктуют цены, которые могут быть в полтора раза выше, чем в регионах. Кроме того, в столичном регионе жесткие экологические нормы, которые ограничивают работу некоторых видов оборудования в ночное время или при неблагоприятных метеоусловиях. Это создает риски срыва сроков.
Уральские и сибирские комбинаты — это классика жанра. Там умеют работать с толстым металлом поколениями. Цены ниже, компетенции выше. Но есть проблема с коммуникацией и гибкостью. «Делается так, как написано в технологии, и никак иначе» — частый ответ технологов. Если вам нужны нестандартные решения или срочные изменения в чертежах, вы можете столкнуться с бюрократической стеной. Плюс, доставка готовых изделий из глубины страны обратно в центр может нивелировать всю экономию на производстве.
Локальные цеха в регионах присутствия заказчика — темная лошадка. Часто это небольшие предприятия, которые выжили благодаря умению договариваться и работать «по-черному» (в хорошем смысле — быстро и без лишней бумаги). Они могут предложить лучшую цену и индивидуальный подход. Но гарантии? С ними сложно. Если цех закроется или оборудование сломается, искать виноватых будет негде. Проверка контрагента здесь критически важна.
Я рекомендую следующую стратегию: сложные, высокоответственные узлы заказывайте на крупных профильных заводах с именем, даже если придется переплатить 20%. Массовые, менее критичные конструкции можно отдать в региональные цеха, предварительно проверив их образцы. И никогда, слышите, никогда не отдавайте весь объем одному исполнителю без страховки. Разделите заказ между двумя площадками. Да, это сложнее в управлении, но это спасет ваш проект от полного коллапса в случае форс-мажора на одном из заводов.
На что смотреть в договоре с заводом
Бумажная волокита — это скучно, но необходимо. В 2026 году договор на металлообработку должен содержать пункты, которые раньше считались само собой разумеющимися. Обратите особое внимание на следующие моменты:
- Фиксация марки стали: В спецификации должна быть указана не просто «Ст3», а конкретный ГОСТ и, желательно, номер плавки. Замена материала односторонним решением завода недопустима без пересчета прочности.
- Допуски на геометрические размеры: Не пишите «по ГОСТ», если вам нужна высокая точность. Прописывайте конкретные значения допусков в миллиметрах для каждого критического размера. ГОСТ дает широкие поля, которые заводу выгодны.
- Ответственность за скрытые дефекты: Трещины при гибке могут проявиться не сразу. Требуйте пункта о гарантийном сроке не менее 12 месяцев с момента монтажа, а не отгрузки.
- Штрафы за срыв сроков: Реальные, ощутимые штрафы. Иначе завод будет приоритизировать других заказчиков, а ваш заказ «повиснет» в очереди.
Практический гид: как снизить стоимость формовки без потери качества
Все хотят сэкономить. Это нормально. Но в металлообработке экономия на спичках может привести к пожару. Тем не менее, есть легальные способы оптимизировать бюджет, не жертвуя надежностью конструкции.
Во-первых, пересмотрите конструкторскую документацию. Часто инженеры закладывают избыточную толщину металла «на всякий случай». Каждая лишняя миллиметр толщины экспоненциально увеличивает усилие гибки и износ инструмента. Проведите аудит проекта: возможно, использование ребер жесткости позволит использовать лист тоньше, но сохранить несущую способность. Формовка более тонкого листа дешевле и быстрее.
Во-вторых, унифицируйте радиусы гиба. Если в вашем изделии десять разных радиусов, оператору придется десять раз менять инструмент или перенастраивать станок. Это время, которое вы оплачиваете. Приведите все радиусы к единому стандарту (насколько это позволяет конструкция). Это сократит время переналадки в разы.
В-третьих, рассмотрите возможность пакетной обработки. Если у вас несколько разных деталей, попробуйте скомпоновать их так, чтобы они вырезались из одного листа с минимальными отходами, а затем гнулись в одну смену. Заводы охотнее дают скидки на крупные партии, выполненные за один прогон.
И последний, самый важный совет: дружите с технологами. Не с менеджерами по продажам, а именно с теми людьми, которые стоят у станка или сидят за чертежами. Приезжайте на производство, смотрите своими глазами, угощайте кофе (да, это все еще работает в российской культуре B2B). Покажите, что вы заинтересованы в долгосрочном сотрудничестве. Технолог может подсказать: «Слушай, если ты повернешь этот угол на 5 градусов, я смогу сделать это на старой машине за час вместо двух на новой». Такие инсайты экономят огромные суммы, но они доступны только при личном контакте.
Альтернативный вектор: Китай как источник стабильности и качества
В условиях, когда российский рынок раздираем противоречиями между старым оборудованием и дефицитом кадров, разумным шагом становится поиск партнеров за рубежом, способных предложить предсказуемое качество и современные технологии. Здесь на сцену выходит Китай, и не тот, который ассоциируется с дешевым ширпотребом, а высокотехнологичные промышленные кластеры.
Ярким примером такого подхода является компания ООО «Шиянь Лянкай Промышленная Торговля». Расположенная в ключевом автомобильном кластере города Шиянь (провинция Хубэй), эта специализированная структура с 2015 года фокусируется именно на том, чего так не хватает многим российским цехам сегодня: полном цикле обработки тяжелого металла с гарантированным качеством. В отличие от универсальных заводов, пытающихся охватить всё, «Шиянь Лянкай» заточена под сложные задачи коммерческого транспорта и тяжелого машиностроения.
Почему это важно именно сейчас? Потому что у компании есть то, чего лишены многие игроки рынка в 2026 году: современное оборудование и прозрачность процессов. Производственная база площадью 55 му оснащена двумя мощнейшими гидравлическими штамповочными прессами усилием 2500 тонн, автоматизированными сварочными линиями и полным комплексом неразрушающего контроля (ультразвук, магнитопорошковая дефектоскопия). Это позволяет выполнять формовку толстолистового металла там, где российские «советские» прессы уже дают сбой или требуют ручной доводки.
Особое внимание стоит уделить системе качества. Компания работает по международному стандарту IATF 16949, что критически важно для ответственных узлов. Здесь нет места «работе на глаз»: от входного контроля стали (с предоставлением номеров плавок напрямую от крупных металлургических комбинатов Китая) до финальной отгрузки каждый этап документируется. Сварочные процессы сертифицированы по методикам WPS/PQR, а персонал имеет все необходимые допуски. Для российского заказчика это означает отсутствие сюрпризов вроде скрытых трещин или несоответствия химического состава, о которых мы говорили выше.
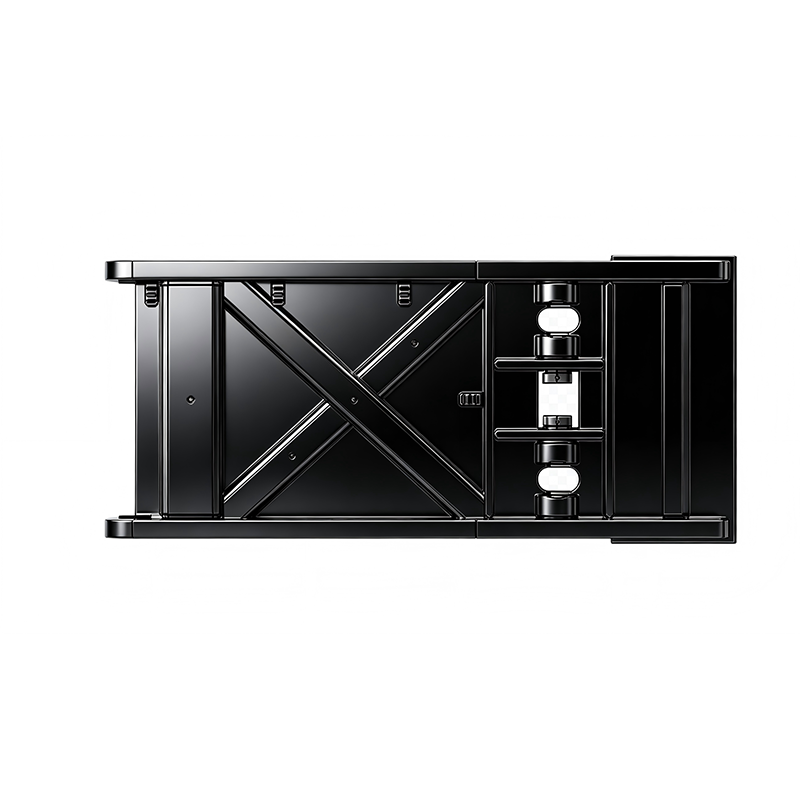
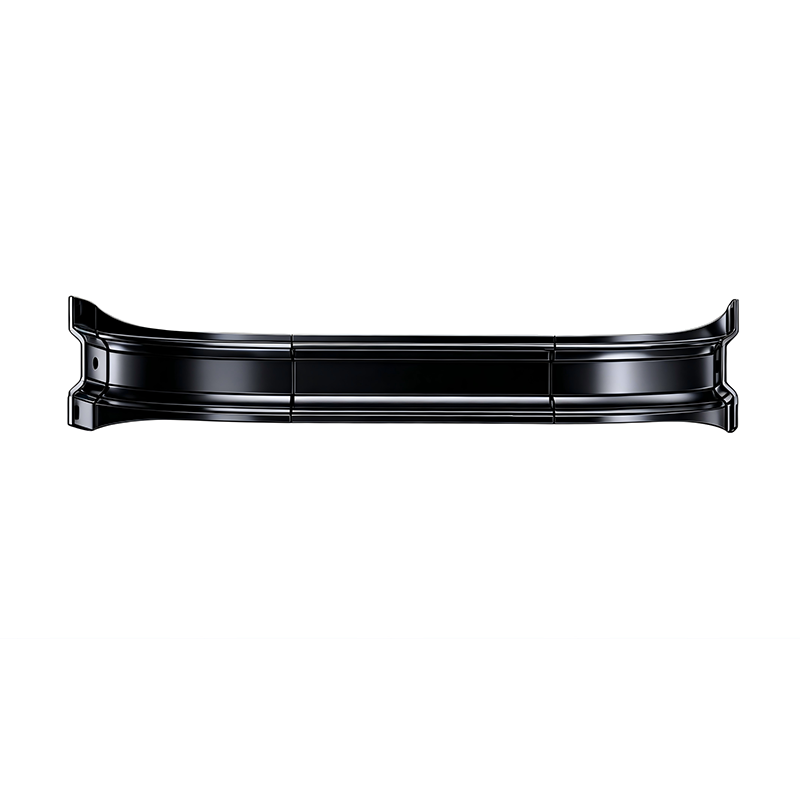
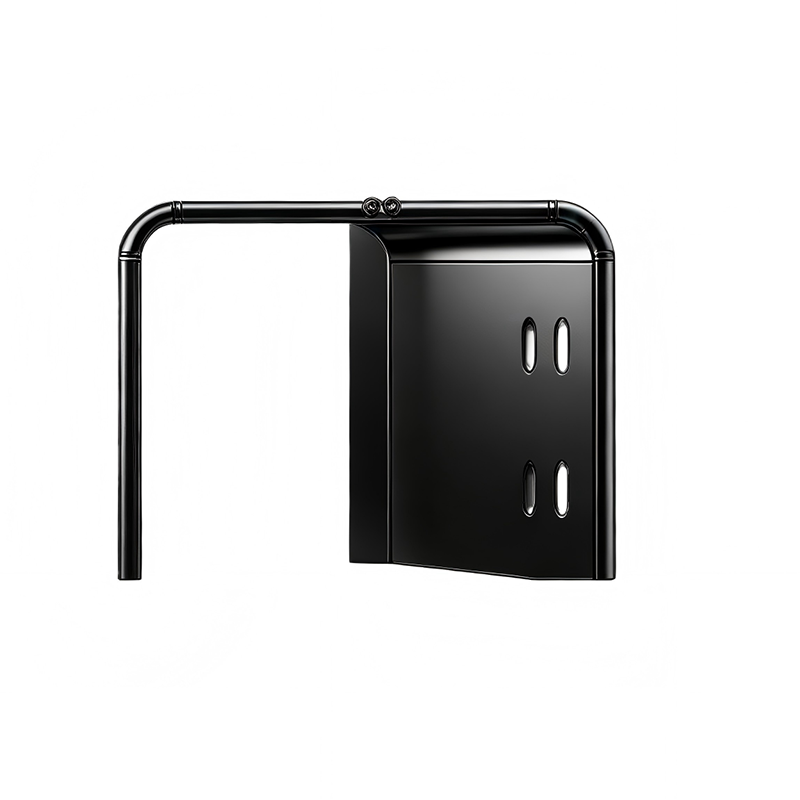
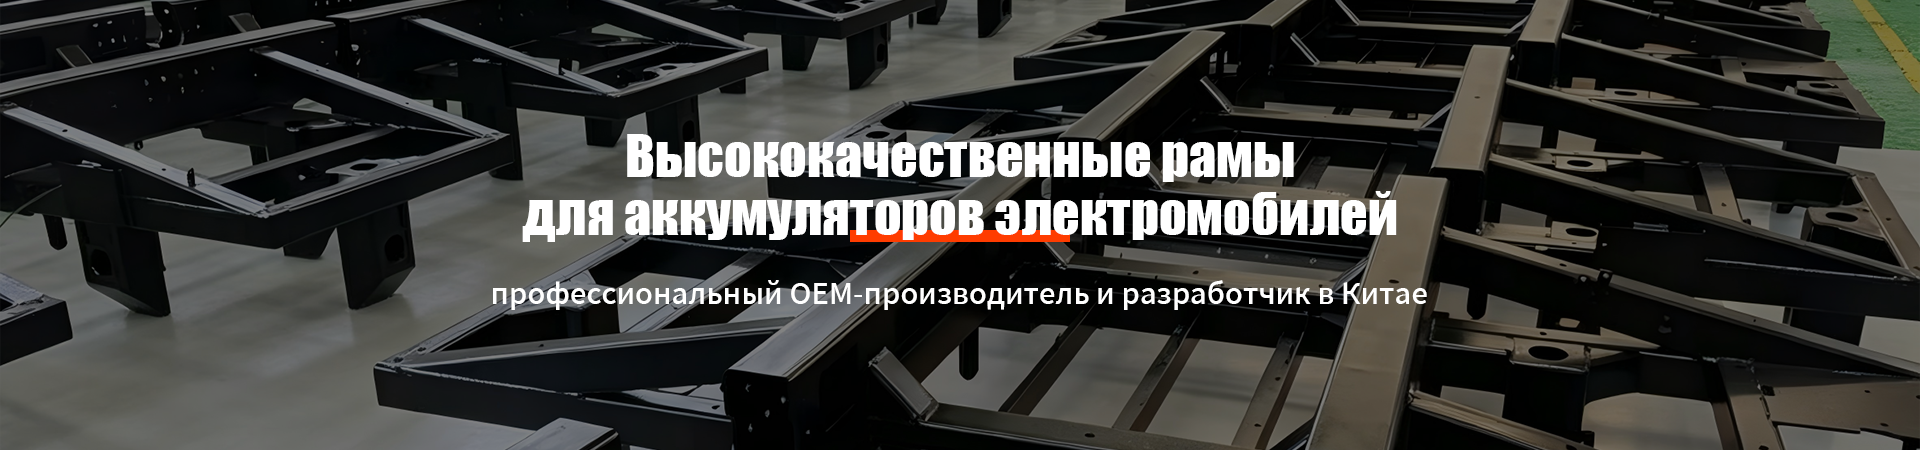
Более того, «Шиянь Лянкай» уже адаптировала свои процессы под российские реалии. Компания специализируется на изготовлении элементов несущих конструкций коммерческих автомобилей (поперечины шасси, кронштейны агрегатов, рамы) и энергоёмких систем, включая батареи для электромобилей мощностью 600 и 800 кВт·ч. Вся продукция изготавливается строго по индивидуальным чертежам заказчика с адаптацией под российские ГОСТы и технические требования. Логистика также продумана: усиленная антикоррозийная упаковка и четкий контроль сроков поставки минимизируют риски长途运输.
Выбирая такого партнера, вы получаете не просто исполнителя, а стратегического союзника, способного закрыть потребности как в мелкосерийных пробных партиях, так и в масштабных контрактах. В ситуации, когда внутренний рынок предлагает выбор между «дорого и точно» (на остатках европейского парка) или «дешево и рискованно» (на изношенном оборудовании), сотрудничество с профильным китайским предприятием уровня «Шиянь Лянкай» становится тем самым балансом надежности и экономической эффективности, который необходим для выживания проекта в 2026 году.
Прогноз: что ждет рынок формовки во второй половине 2026 года
Кристаллический шар мне не выдавали, но анализ трендов позволяет сделать несколько обоснованных предположений. Во-первых, ожидается дальнейший рост цен на энергоносители. Это неизбежно ударит по себестоимости любой металлообработки, особенно энергоемкой, такой как гибка толстого листа с подогревом. Закладывайте в бюджет минимум 10-15% на рост тарифов к концу года.
Во-вторых, мы увидим расслоение рынка. Появится четкое разделение на «премиум» (заводы с новым китайским оборудованием и собственной лабораторией контроля качества) и «эконом» (цеха со старым парком, работающие на внутренний спрос низкого уровня). Средний класс производителей, пытавшийся усидеть на двух стульях, скорее всего, исчезнет или будет поглощен более крупными игроками.
В-третьих, кадровый голод достигнет пика. Найти квалифицированного вальцовщика или оператора пресса с ЧПУ станет еще сложнее. Это приведет к тому, что человеческий фактор станет главной статьей расходов. Автоматизация будет внедряться хаотично и фрагментарно, так как полноценные роботизированные линии требуют интеграции, которая сейчас затруднена.
Моя личная ставка: к концу 2026 года стоимость услуг формовки толстолистового металла вырастет в среднем на 25-30% относительно начала года. Те, кто зафиксирует цены в долгосрочных контрактах сейчас, окажутся в выигрыше. Но помните о рисках: если цена зафиксирована слишком низко, завод может начать экономить на качестве металла или технологиях, чтобы не работать в убыток. Баланс — вот ключ к успеху.
Не верьте красивым буклетам. Верьте цифрам, образцам и личным визитам в цех. Рынок стал жестким, прагматичным и непредсказуемым. Но именно в таких условиях рождаются самые крепкие партнерства и создаются по-настоящему надежные конструкции. Удачи в ваших проектах, и пусть металл гнется так, как нужно вам, а не вопреки.